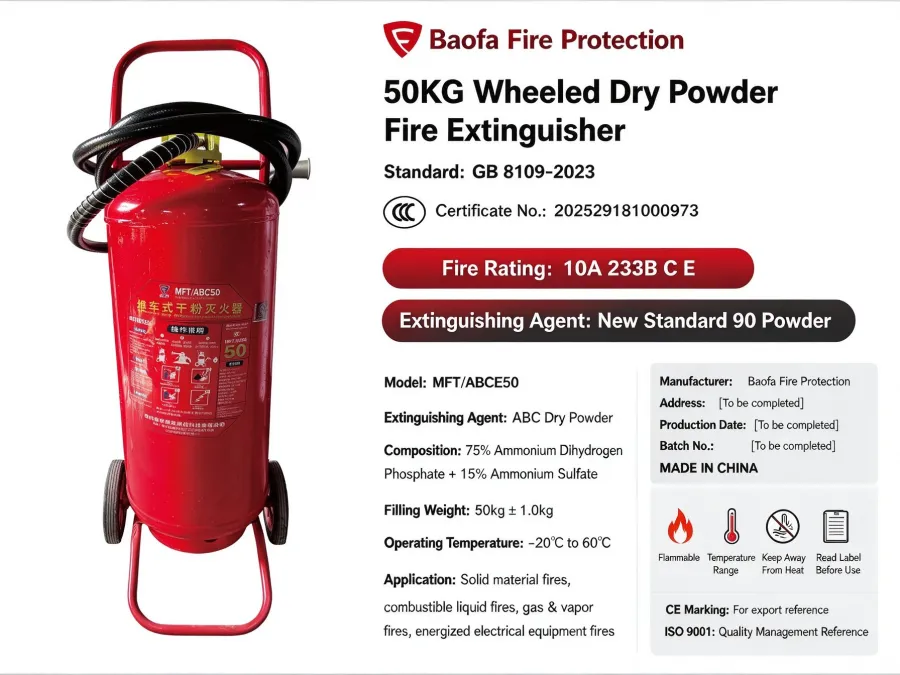
Производство баллонов для огнетушителей сочетает небольшой выбор материалов с жестко контролируемым набором операций формовки, сварки и испытаний под давлением. Для корпусов ABC с сухим порошком большая часть экспортной продукции — это глубоко вытянутая или сварная углеродистая сталь с толщиной стенки обычно в диапазоне 1,2–3,0 мм в зависимости от вместимости и расчетного давления. Каждый готовый корпус обычно проходит испытание пробным давлением перед заполнением, и протокол испытания — один из документов, который импортер должен ожидать увидеть.
Баллон — это граница давления. Посадка резьбы клапана, эффективность выхода порошка, срок службы при перезарядке и безопасность при транспортировке — все зависит от того, что корпус геометрически правильный и металлургически надежный. Манометр, показывающий правильные значения на плохом корпусе, все равно остается плохим огнетушителем.
Поэтому для покупателей, закупающих готовые изделия или пустые корпуса, спецификация баллона — первое, что нужно зафиксировать в заказе, до массы порошка, типа кронштейна или дизайна этикетки. Та же логика применима, заказываете ли вы переносной огнетушитель на 1 кг или передвижной огнетушитель ABC с сухим порошком на 50 кг.
Глубоко вытянутая низкоуглеродистая сталь — стандартный выбор для переносных корпусов в большинстве конструкций по EN3. Она хорошо вытягивается, надежно сваривается и принимает внутренние и внешние покрытия. Сварная сталь чаще применяется при большей вместимости и для передвижных изделий.
Корпуса из нержавеющей стали заказывают для коррозионных или морских условий и для покупателей, которым нужен более длительный интервал между повторными наружными покрытиями. Стоимость существенно выше, а заедание резьбы в соединении с клапаном требует внимания при сборке.
Алюминий используется в некоторых облегченных и специальных конструкциях. Композитные корпуса и корпуса с лейнером существуют, но составляют меньшинство в продукции ABC с сухим порошком и требуют отдельного пути одобрения.
Толщина — это не одно число: это расчетная величина, определяемая диаметром, расчетным давлением, пределом текучести материала и коэффициентом запаса применимого стандарта. Покупателям следует указывать стандарт и расчетное давление, а не только цифру в миллиметрах.
В качестве практического ориентира в таблице ниже приведены типичные диапазоны. Фактические значения зависят от спецификации, стандарта и расчетной конструкции производителя.
| Параметр | Типичный диапазон | Примечания |
|---|---|---|
| Материал корпуса | Глубоко вытянутая или сварная углеродистая сталь; опция — нержавеющая сталь | Нержавеющая сталь для коррозионных условий |
| Номинальная толщина стенки | 1,2–3,0 мм | Больше при больших диаметрах |
| Расчетное давление | 12–18 бар (переносные); выше для некоторых передвижных конструкций | Подтвердить по применяемому стандарту |
| Испытание пробным (гидростатическим) давлением | Обычно ~1,5× расчетного давления | Выдерживается заданное время |
| Разрушающее испытание | Обычно ≥2,5× расчетного давления | Разрушающее, на образцах |
| Резьба клапана | M30×1,5 и аналогичные | Должна соответствовать поставщику клапана |
| Внешняя отделка | Порошковое покрытие или краска, 60–120 мкм | Влияет на коррозионную стойкость |
| Рабочая температура | −20 °C до +60 °C | Проверить для вашего рынка |
Переносные корпуса обычно глубоко вытягиваются из стального диска, затем обрезаются, обжимаются под горловину и нарезается резьба. Передвижные корпуса чаще вальцуются и свариваются продольным швом, с приваркой днищ и верхов окружным швом. Качество сварки проверяется визуальным осмотром и, в зависимости от стандарта, выборочным вырезанием образцов или неразрушающим контролем.
После формовки корпуса очищаются, при необходимости наносится внутреннее покрытие, а снаружи — порошковое покрытие или краска. Резьба защищается во время нанесения покрытия и проверяется после, поскольку покрытие в резьбе — частая причина нарушения посадки клапана.
Коммерчески важны два испытания. Гидростатическое испытание пробным давлением применяется к каждому корпусу (или к определенной выборке из партии, в зависимости от стандарта и утвержденной процедуры производителя) и подтверждает, что корпус выдерживает давление без остаточной деформации. Разрушающее испытание является разрушающим и проводится на образцах для подтверждения запаса прочности конструкции.
Запрашивайте испытательное давление, время выдержки, критерии приемки и то, как хранятся протоколы и как они привязаны к партии или серийному номеру. Сертификат без прослеживаемости к вашей поставке имеет ограниченную ценность.
Для пустых корпусов и компонентов OEM проверяйте завод по управлению процессами, а не по заявлениям в каталоге. Спросите, по каким стандартам рассчитана конструкция, запросите образец протокола испытаний и подтвердите, что та же линия будет выпускать ваши повторные заказы.
Коммерческие условия сильно различаются. MOQ для стандартных переносных корпусов обычно составляет от сотен до нескольких тысяч на типоразмер; передвижные корпуса обычно имеют меньший объем и более высокую удельную стоимость. Срок выполнения обычно составляет несколько недель с момента подтверждения макета и внесения предоплаты, дольше в пиковый сезон. Документация должна включать протокол испытаний, сертификат на материал, спецификацию покрытия и упаковочный лист.
Если вы покупаете готовые огнетушители, а не корпуса, те же вопросы применимы на уровень ниже в цепочке поставок. Просмотрите полный ассортимент на нашей странице продукции и сравните спецификации перед отбором типоразмеров.
Малые переносные модели от 1 кг до 3 кг используют тонкие глубоко вытянутые корпуса, где доминируют вес и стоимость. Средние модели от 4 кг до 8 кг балансируют толщину и удобство обращения. Передвижные изделия, такие как передвижная модель на 20 кг, и более крупные корпуса на 35 кг и 50 кг используют более толстые стенки, сварную конструкцию и более тяжелые клапанные узлы.
Какой бы размер вы ни закупали, держите спецификацию баллона, спецификацию клапана и документацию по испытаниям как единый пакет. Ответы на частые вопросы покупателей об испытаниях и документации приведены на нашей странице FAQ.
На практике качество баллона подтверждается тремя вещами: заявленной расчетной основой, прослеживаемым испытанием под давлением и поставщиком, который покажет вам и то, и другое. Зафиксируйте это в заказе, и большинство последующих проблем с клапанами, выходом порошка и соответствием требованиям транспортировки исчезнут. Покупателям, сравнивающим готовые изделия, следует сопоставлять спецификацию баллона с вместимостью и режимом работы, которые им действительно нужны.
Большинство корпусов ABC с сухим порошком — это глубоко вытянутая или сварная низкоуглеродистая сталь. Нержавеющая сталь указывается для коррозионных или морских условий, а алюминий встречается в некоторых облегченных конструкциях. Материал должен быть указан в заказе вместе со стандартом проектирования, поскольку он определяет требуемую толщину стенки и испытательное давление.
Толщина стенки обычно составляет от 1,2 мм до 3,0 мм, причем большие диаметры и более высокие расчетные давления находятся в верхней части диапазона. Толщина — это расчетная величина, производная от диаметра, расчетного давления, прочности материала и коэффициента запаса применимого стандарта, поэтому покупателям следует указывать стандарт, а не одну цифру в миллиметрах.
Переносные корпуса ABC обычно рассчитываются примерно на 12–18 бар, некоторые передвижные конструкции — на более высокое. Гидростатическое испытание пробным давлением обычно составляет около 1,5 раза расчетного давления в течение заданного времени выдержки, а выборочное разрушающее испытание обычно проводится при давлении не менее 2,5 раза расчетного. Подтвердите точные значения по стандарту, применяемому к вашему заказу.
Это зависит от стандарта и утвержденной процедуры производителя. Некоторые схемы требуют испытания пробным давлением каждого корпуса; другие допускают выборочный контроль партии с определенными критериями приемки. В любом случае уточните, как протоколы испытаний привязаны к партии или серийному номеру, чтобы сертификат можно было проследить до вашей поставки.
Да. Многие сборочные заводы закупают пустые корпуса, клапаны, шланги и манометры отдельно. Если вы закупаете компоненты у разных поставщиков, подтвердите допуск резьбы клапана и совместимость манометра перед серийным производством, поскольку несоответствие резьбы — частая причина ошибок сборки и утечек.
Ожидайте протокол испытания под давлением, прослеживаемый к вашей партии или диапазону серийных номеров, сертификат на материал, спецификацию покрытия и упаковочный лист. В зависимости от вашего рынка вам также могут понадобиться документы о декларации соответствия. Общий сертификат без прослеживаемости к вашему заказу имеет ограниченную коммерческую ценность.
Корпуса из нержавеющей стали лучше сопротивляются внешней коррозии, чем сталь с покрытием из углеродистой стали, что может иметь значение в прибрежных или влажных местах и может снизить частоту повторного нанесения покрытия. Это существенно дороже, и заедание резьбы в соединении с клапаном требует внимания при сборке. Указывайте ее там, где воздействие оправдывает стоимость, а не только ради внешнего вида.
MOQ для стандартных переносных корпусов обычно составляет от сотен до нескольких тысяч на типоразмер, тогда как передвижные корпуса имеют меньший объем и более высокую удельную стоимость. Срок выполнения обычно составляет несколько недель с момента подтверждения макета и внесения предоплаты и увеличивается в пиковый сезон. Подтвердите оба параметра в письменной форме, прежде чем брать на себя обязательства по графику поставки.