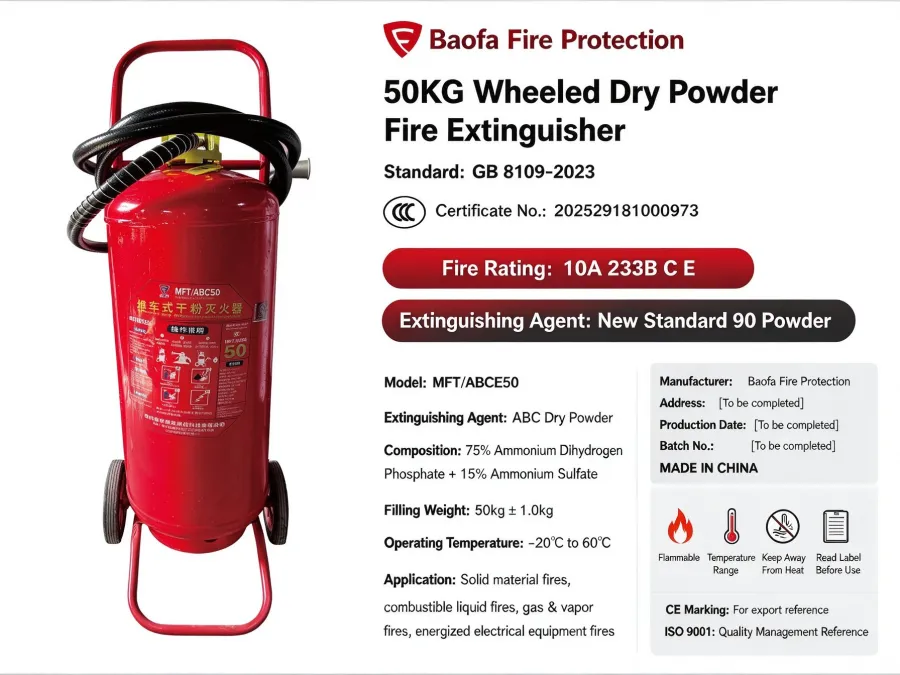
La fabrication des corps d'extincteurs combine un petit nombre de choix de matériaux avec un ensemble strictement contrôlé d'étapes de formage, de soudage et d'essais sous pression. Pour les corps à poudre sèche ABC, la majorité des produits d'exportation est en acier au carbone embouti ou soudé, avec une épaisseur de paroi généralement comprise entre 1,2 et 3,0 mm selon la capacité et la pression de conception. Chaque enveloppe finie est normalement soumise à un essai de résistance avant remplissage, et le procès-verbal d'essai est l'un des documents qu'un importateur doit s'attendre à voir.
Le corps constitue la limite de pression. L'ajustement du filetage de la valve, la performance de décharge de la poudre, la durée de vie avant recharge et la sécurité du transport dépendent tous du fait que l'enveloppe soit dimensionnellement correcte et métallurgiquement saine. Un manomètre qui indique correctement sur une enveloppe médiocre reste celui d'un extincteur médiocre.
Pour les acheteurs qui s'approvisionnent en unités finies ou en enveloppes vides, la spécification du corps est donc le premier élément à fixer dans un bon de commande, avant le poids de poudre, le type de support ou la conception de l'étiquette. La même logique s'applique que vous commandiez un portable de 1 kg ou un extincteur à poudre sèche ABC sur roues de 50kg.
L'acier à faible teneur en carbone embouti est la solution par défaut pour les corps portables dans la plupart des conceptions EN3. Il s'emboutit bien, se soude de manière fiable et accepte les revêtements internes et externes. L'acier soudé est plus courant pour les grandes capacités et les unités sur roues.
Les corps en inoxydable sont spécifiés pour les environnements corrosifs ou marins et pour les acheteurs qui souhaitent un intervalle d'entretien plus long entre les réapplications de revêtement externe. Le coût est sensiblement plus élevé, et le grippage du filetage au niveau du raccord de valve doit être surveillé lors de l'assemblage.
L'aluminium est utilisé dans certaines conceptions légères et spéciales. Les enveloppes en composite et à doublure existent mais sont minoritaires dans les produits ABC à poudre sèche et nécessitent leur propre voie d'homologation.
L'épaisseur n'est pas un simple chiffre : c'est une valeur calculée en fonction du diamètre, de la pression de conception, de la limite d'élasticité du matériau et du coefficient de sécurité de la norme applicable. Les acheteurs doivent spécifier la norme et la pression de conception, pas seulement un chiffre en millimètres.
À titre de référence pratique, le tableau ci-dessous indique les plages typiques. Les valeurs réelles dépendent de la spécification, de la norme et du calcul de conception du fabricant.
| Paramètre | Plage typique | Remarques |
|---|---|---|
| Matériau du corps | Acier au carbone embouti ou soudé ; option inoxydable | Inoxydable pour les sites corrosifs |
| Épaisseur de paroi nominale | 1,2–3,0 mm | Plus épaisse pour les grands diamètres |
| Pression de conception | 12–18 bar (portable) ; plus élevée pour certaines conceptions sur roues | À confirmer par rapport à la norme appliquée |
| Essai de résistance (hydrostatique) | Généralement ~1,5× la pression de conception | Maintenue pendant une durée définie |
| Essai d'éclatement | Généralement ≥2,5× la pression de conception | Destructif, sur échantillons |
| Filetage de valve | M30×1,5 et similaires | Doit correspondre au fournisseur de valve |
| Finition externe | Peinture poudre ou peinture, 60–120 µm | Influe sur la durée de vie anticorrosion |
| Température de service | −20 °C à +60 °C | À vérifier pour votre marché |
Les corps portables sont généralement emboutis à partir de disques d'acier, puis parés, rétreints et filetés. Les corps sur roues sont plus souvent laminés et soudés longitudinalement, avec des calottes d'extrémité fixées par soudure circonférentielle. La qualité des soudures est vérifiée par inspection visuelle et, selon la norme, par découpe d'échantillons ou par contrôles non destructifs.
Après formage, les enveloppes sont nettoyées, revêtues intérieurement lorsque spécifié, et revêtues extérieurement par peinture poudre ou peinture. Les filetages sont protégés pendant le revêtement et inspectés ensuite, car la présence de revêtement dans le filetage est une cause fréquente de défauts d'étanchéité de la valve.
Deux essais ont une importance commerciale. L'essai de résistance hydrostatique est appliqué à chaque enveloppe (ou à un échantillon de lot défini, selon la norme et la procédure approuvée du fabricant) et confirme que l'enveloppe tient la pression sans déformation permanente. L'essai d'éclatement est destructif et est réalisé sur des échantillons pour confirmer la marge de conception.
Demandez la pression d'essai, la durée de maintien, les critères d'acceptation et la manière dont les enregistrements sont conservés et liés à un lot ou à un numéro de série. Un certificat sans traçabilité vers votre expédition a une valeur limitée.
Pour les enveloppes vides et les composants OEM, évaluez l'usine sur la maîtrise des processus plutôt que sur les allégations du catalogue. Demandez à quelles normes la conception est calculée, demandez un rapport d'essai d'échantillon et confirmez que la même ligne produira vos commandes répétées.
Les conditions commerciales varient considérablement. Le MOQ pour les enveloppes portables standard se situe couramment dans les centaines à quelques milliers par taille ; les corps sur roues sont généralement en plus faible volume et à plus forte valeur unitaire. Le délai de livraison est généralement de plusieurs semaines à partir de la confirmation du visuel et de l'acompte, plus long en période de pointe. La documentation doit comprendre le procès-verbal d'essai, le certificat de matériau, la spécification de revêtement et la liste de colisage.
Si vous achetez des extincteurs finis plutôt que des enveloppes, les mêmes questions s'appliquent un niveau plus bas dans la chaîne d'approvisionnement. Consultez la gamme complète sur notre page produits et comparez les spécifications avant de présélectionner les tailles.
Les petits portables de 1 kg à 3 kg utilisent des corps minces emboutis où le poids et le coût dominent. Les unités de milieu de gamme de 4 kg à 8 kg équilibrent l'épaisseur et la maniabilité. Les unités sur roues telles que le modèle sur roues de 20kg et les corps plus grands de 35 kg et 50 kg utilisent des parois plus épaisses, une construction soudée et des ensembles de valves plus lourds.
Quelle que soit la taille que vous sourcez, conservez la spécification du corps, la spécification de la valve et la documentation d'essai comme un seul ensemble. Les questions courantes des acheteurs sur les essais et la documentation trouvent réponse sur notre page FAQ.
En pratique, la qualité du corps est confirmée par trois éléments : une base de conception énoncée, un essai sous pression traçable et un fournisseur qui vous montrera les deux. Fixez-les dans le bon de commande et la plupart des problèmes en aval liés aux valves, à la décharge de poudre et à la conformité au transport disparaissent. Les acheteurs qui comparent des unités finies doivent faire correspondre la spécification du corps à la capacité et au cycle d'utilisation dont ils ont réellement besoin.
La plupart des corps à poudre sèche ABC sont en acier à faible teneur en carbone embouti ou soudé. L'acier inoxydable est spécifié pour les environnements corrosifs ou marins, et l'aluminium apparaît dans certaines conceptions légères. Le matériau doit être indiqué dans le bon de commande avec la norme de conception, car il détermine l'épaisseur de paroi et la pression d'essai requises.
L'épaisseur de paroi se situe généralement entre 1,2 mm et 3,0 mm, les grands diamètres et les pressions de conception plus élevées étant en haut de la plage. L'épaisseur est une valeur calculée à partir du diamètre, de la pression de conception, de la résistance du matériau et du coefficient de sécurité de la norme applicable ; les acheteurs doivent donc spécifier la norme plutôt qu'un simple chiffre en millimètres.
Les corps portables ABC sont couramment conçus pour environ 12–18 bar, certaines conceptions sur roues étant plus élevées. L'essai de résistance hydrostatique est généralement d'environ 1,5 fois la pression de conception pendant une durée de maintien définie, et l'essai d'éclatement sur échantillons se fait généralement à 2,5 fois la pression de conception ou plus. Confirmez les valeurs exactes par rapport à la norme appliquée à votre commande.
Cela dépend de la norme et de la procédure approuvée du fabricant. Certaines voies exigent que chaque enveloppe soit soumise à l'essai de résistance ; d'autres permettent un échantillonnage par lot avec des critères d'acceptation définis. Dans tous les cas, demandez comment les procès-verbaux d'essai sont liés à un lot ou à un numéro de série afin que le certificat puisse être rattaché à votre expédition.
Oui. De nombreuses usines d'assemblage achètent séparément les enveloppes vides, les valves, les flexibles et les manomètres. Si vous sourcez des composants auprès de fournisseurs différents, confirmez la tolérance de filetage des valves et la compatibilité des manomètres avant la production en série, car des filetages non concordants sont une cause fréquente de défauts d'assemblage et de fuites.
Prévoyez un procès-verbal d'essai sous pression traçable jusqu'à votre lot ou plage de numéros de série, un certificat de matériau, la spécification de revêtement et une liste de colisage. Selon votre marché, vous pouvez également avoir besoin de documents de déclaration de conformité. Un certificat générique sans traçabilité vers votre commande a une valeur commerciale limitée.
Les corps en inoxydable résistent mieux à la corrosion externe que l'acier au carbone revêtu, ce qui peut compter sur les sites côtiers ou humides et peut réduire la fréquence de réapplication du revêtement. Il coûte sensiblement plus cher, et le grippage du filetage au niveau du raccord de valve doit être surveillé lors de l'assemblage. Spécifiez-le lorsque l'exposition justifie le coût, pas uniquement pour l'apparence.
Le MOQ pour les enveloppes portables standard se situe couramment dans les centaines à quelques milliers par taille, tandis que les corps sur roues sont en plus faible volume et à plus forte valeur unitaire. Le délai de livraison est généralement de plusieurs semaines à partir de la confirmation du visuel et de l'acompte, et s'allonge en période de pointe. Confirmez les deux par écrit avant de vous engager sur un calendrier de livraison.
Produits · FAQ · Actualités