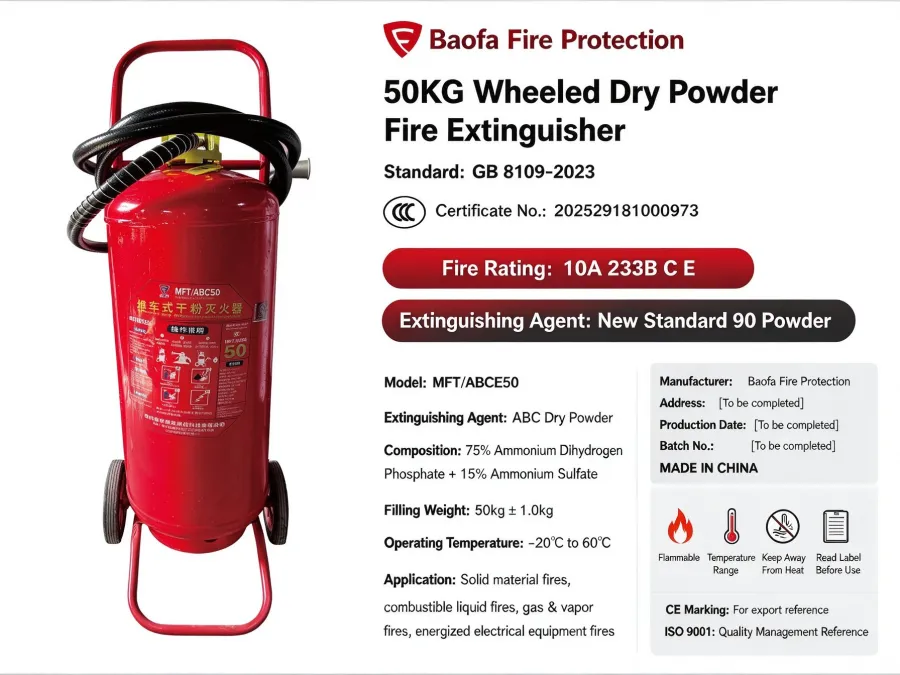
يجمع تصنيع أسطوانات طفايات الحريق بين عدد قليل من خيارات المواد ومجموعة محكمة الضبط من خطوات التشكيل واللحام واختبار الضغط. بالنسبة لأجسام المسحوق الجاف ABC، فإن معظم المنتجات المُصدَّرة تكون من الفولاذ الكربوني المسحوب عميقاً أو الملحوم، مع سماكة جدار تتراوح عادةً بين 1.2–3.0 mm حسب السعة وضغط التصميم. تخضع كل قشرة مُنتَهية عادةً لاختبار إثبات قبل التعبئة، وسجل الاختبار هو أحد المستندات التي ينبغي أن يتوقع المستورد رؤيتها.
الأسطوانة هي حد الضغط. فملاءمة سنّ الصمام، وأداء تفريغ المسحوق، وعمر إعادة التعبئة، وسلامة النقل، كلها تعتمد على أن تكون القشرة صحيحة الأبعاد وسليمة من الناحية المعدنية. فالمانومتر الذي يقرأ بشكل صحيح على قشرة رديئة يبقى طفاية رديئة.
بالنسبة للمشترين الذين يسعون للحصول على وحدات مُنتَهية أو قشور فارغة، فإن مواصفات الأسطوانة هي بالتالي أول ما يجب تثبيته في أمر الشراء، قبل وزن المسحوق أو نوع الحامل أو تصميم الملصق. وينطبق المنطق نفسه سواء كنت تطلب طفاية محمولة 1 kg أو طفاية حريق ABC مسحوق جاف بعجلات 50kg.
الفولاذ الكربوني المنخفض المسحوب عميقاً هو الخيار الافتراضي للأجسام المحمولة في معظم تصاميم EN3. فهو يُسحب جيداً، ويُلحم بشكل موثوق، ويقبل الطلاءات الداخلية والخارجية. والفولاذ الملحوم أكثر شيوعاً في السعات الأكبر وفي الوحدات ذات العجلات.
تُحدَّد الأجسام المصنوعة من الفولاذ المقاوم للصدأ للبيئات المسببة للتآكل أو البحرية وللمشترين الذين يريدون فترة خدمة أطول بين إعادة الطلاء الخارجي. والتكلفة أعلى بشكل ملموس، كما يحتاج تآكل السنّ عند وصلة الصمام إلى انتباه أثناء التجميع.
يُستخدم الألومنيوم في بعض التصاميم خفيفة الوزن والمتخصصة. وتوجد قشور مركبة وقشور مبنية على بطانة، لكنها أقلية في منتجات المسحوق الجاف ABC وتتطلب مسار اعتماد خاصاً بها.
السماكة ليست رقماً واحداً: بل هي قيمة محسوبة تُشتق من القطر وضغط التصميم ومقاومة الخضوع للمادة ومعامل الأمان في المعيار المعمول به. وينبغي للمشترين تحديد المعيار وضغط التصميم، وليس مجرد رقم بالمليمتر.
وكمرجع عملي، يوضح الجدول أدناه النطاقات النموذجية. وتعتمد القيم الفعلية على المواصفات والمعيار وحساب تصميم المُصنِّع.
| المعامل | النطاق النموذجي | ملاحظات |
|---|---|---|
| مادة الجسم | فولاذ كربوني مسحوب عميقاً أو ملحوم؛ خيار الفولاذ المقاوم للصدأ | الفولاذ المقاوم للصدأ للمواقع المسببة للتآكل |
| سماكة الجدار الاسمية | 1.2–3.0 mm | أكثر سماكة عند الأقطار الأكبر |
| ضغط التصميم | 12–18 bar (محمولة)؛ أعلى في بعض تصاميم الوحدات ذات العجلات | يُؤكَّد مقابل المعيار المطبَّق |
| اختبار الإثبات (الهيدروستاتيكي) | عادةً ~1.5× ضغط التصميم | يُحتجز لمدة بقاء محددة |
| اختبار الانفجار | عادةً ≥2.5× ضغط التصميم | اختبار مُدمِّر على عينات |
| سنّ الصمام | M30×1.5 وما شابه | يجب أن يتطابق مع مورّد الصمام |
| التشطيب الخارجي | طلاء مسحوقي أو دهان، 60–120 µm | يؤثر على عمر مقاومة التآكل |
| درجة حرارة الخدمة | −20 °C إلى +60 °C | يُتحقق منها لسوقك |
تُسحب الأجسام المحمولة عادةً عميقاً من أقراص فولاذية، ثم تُشذَّب وتُضيّق رقبتها وتُلوَّب. أما أجسام الوحدات ذات العجلات فتُدرفَل وتُلحم طولياً في الغالب، وتُثبَّت القباب الطرفية بلحام محيطي. ويُتحقق من جودة اللحام بالفحص البصري، وحسب المعيار، بتقطيع عينات أو بفحوص غير مُدمِّرة.
بعد التشكيل، تُنظَّف القشور، وتُطلى داخلياً حيثما حُدِّد ذلك، وتُطلى خارجياً بمسحوق أو دهان. وتُحمى الأسنّة أثناء الطلاء وتُفحص بعده، لأن الطلاء داخل السنّ سبب شائع لعيوب استقرار الصمام.
هناك اختباران مهمان تجارياً. يُطبَّق اختبار الإثبات الهيدروستاتيكي على كل قشرة (أو على عينة دفعة محددة، حسب المعيار وإجراء المُصنِّع المعتمد) ويؤكد أن القشرة تحتفظ بالضغط دون تشوه دائم. أما اختبار الانفجار فهو مُدمِّر ويُجرى على عينات لتأكيد هامش التصميم.
اطلب ضغط الاختبار ومدة البقاء ومعايير القبول وكيفية الاحتفاظ بالسجلات وربطها بدفعة أو رقم تسلسلي. فالشهادة التي لا يمكن تتبعها إلى شحنتك ذات قيمة محدودة.
بالنسبة للقشور الفارغة ومكونات OEM، دقِّق المصنع على أساس ضبط العمليات لا على ادعاءات الكتالوج. اسأل عن المعايير التي يُحسب التصميم وفقها، واطلب تقرير اختبار عينة، وأكِّد أن الخط نفسه سينتج طلباتك المتكررة.
تتفاوت الشروط التجارية تفاوتاً واسعاً. فالحد الأدنى لكمية الطلب للقشور المحمولة القياسية يقع عادةً في نطاق المئات إلى بضعة آلاف لكل مقاس؛ أما أجسام الوحدات ذات العجلات فحجمها أقل وقيمتها للوحدة أعلى. وتستغرق المهلة الزمنية عادةً عدة أسابيع من تأكيد التصميم والدفعة المقدمة، وتطول حول موسم الذروة. وينبغي أن تشمل المستندات سجل الاختبار وشهادة المادة ومواصفات الطلاء وقائمة التعبئة.
إذا كنت تشتري طفايات مُنتَهية بدلاً من القشور، فإن الأسئلة نفسها تنطبق على مستوى أدنى في سلسلة التوريد. راجع المجموعة الكاملة على صفحة المنتجات وقارن المواصفات قبل إدراج المقاسات في القائمة المختصرة.
تستخدم الطفايات المحمولة الصغيرة من 1 kg إلى 3 kg أجساماً رقيقة مسحوبة عميقاً حيث يهيمن الوزن والتكلفة. أما الوحدات المتوسطة من 4 kg إلى 8 kg فتوازن بين السماكة وسهولة المناولة. وتستخدم الوحدات ذات العجلات مثل الطراز بعجلات 20kg والأجسام الأكبر 35 kg و50 kg جدراناً أكثر سماكة وبنية ملحومة ومجمعات صمامات أثقل.
وأياً كان المقاس الذي تورده، احتفظ بمواصفات الأسطوانة ومواصفات الصمام ووثائق الاختبار كحزمة واحدة. وتُجاب الأسئلة الشائعة للمشترين حول الاختبار والتوثيق على صفحة الأسئلة الشائعة.
عملياً، تُؤكَّد جودة الأسطوانة بثلاثة أمور: أساس تصميم معلن، واختبار ضغط قابل للتتبع، ومورّد يعرض عليك كليهما. ثبِّت هذه الأمور في أمر الشراء وستختفي معظم المشكلات اللاحقة المتعلقة بالصمامات وتفريغ المسحوق والامتثال للنقل. وينبغي للمشترين الذين يقارنون الوحدات المُنتَهية أن يطابقوا مواصفات الأسطوانة مع السعة ودورة التشغيل التي يحتاجونها فعلاً.
معظم أجسام المسحوق الجاف ABC تكون من الفولاذ الكربوني المنخفض المسحوب عميقاً أو الملحوم. ويُحدَّد الفولاذ المقاوم للصدأ للبيئات المسببة للتآكل أو البحرية، ويظهر الألومنيوم في بعض التصاميم خفيفة الوزن. وينبغي ذكر المادة في أمر الشراء مع معيار التصميم، لأنها تحدد سماكة الجدار المطلوبة وضغط الاختبار.
تقع سماكة الجدار عادةً بين 1.2 mm و3.0 mm، مع الأقطار الأكبر وضغوط التصميم الأعلى في الطرف الأعلى. والسماكة قيمة محسوبة تُشتق من القطر وضغط التصميم ومقاومة المادة ومعامل الأمان في المعيار المعمول به، لذا ينبغي للمشترين تحديد المعيار بدلاً من رقم واحد بالمليمتر.
تُصمَّم أجسام ABC المحمولة عادةً لضغط يتراوح تقريباً بين 12–18 bar، وبعض تصاميم الوحدات ذات العجلات أعلى. ويكون اختبار الإثبات الهيدروستاتيكي عادةً حوالي 1.5 ضعف ضغط التصميم لمدة بقاء محددة، ويكون اختبار الانفجار على العينات عادةً عند 2.5 ضعف ضغط التصميم أو أعلى. أكِّد القيم الدقيقة مقابل المعيار المطبَّق على طلبك.
يعتمد ذلك على المعيار وإجراء المُصنِّع المعتمد. فبعض المسارات تشترط اختبار إثبات لكل قشرة؛ وأخرى تسمح بأخذ عينات من الدفعة بمعايير قبول محددة. وفي كلتا الحالتين، اسأل عن كيفية ربط سجلات الاختبار برقم دفعة أو رقم تسلسلي حتى يمكن تتبع الشهادة إلى شحنتك.
نعم. تشتري العديد من مصانع التجميع القشور الفارغة والصمامات والخراطيم والمقاييس بشكل منفصل. وإذا كنت تورد المكونات من مورّدين مختلفين، فأكِّد تفاوت سنّ الصمام وتوافق المقياس قبل الإنتاج بالكميات، لأن عدم تطابق الأسنّة سبب متكرر لعيوب التجميع والتسربات.
توقَّع سجل اختبار ضغط قابل للتتبع إلى دفعتك أو نطاقك التسلسلي، وشهادة مادة، ومواصفات الطلاء، وقائمة تعبئة. وحسب سوقك قد تحتاج أيضاً إلى وثائق إعلان المطابقة. والشهادة العامة التي لا يمكن تتبعها إلى طلبك ذات قيمة تجارية محدودة.
تقاوم الأجسام المصنوعة من الفولاذ المقاوم للصدأ التآكل الخارجي أفضل من الفولاذ الكربوني المطلي، وقد يكون ذلك مهماً في المواقع الساحلية أو الرطبة وقد يقلل تكرار إعادة الطلاء. وتكلفته أعلى بشكل ملموس، ويحتاج تآكل السنّ عند وصلة الصمام إلى انتباه أثناء التجميع. حدِّده حيث يبرر التعرض التكلفة، لا للمظهر فقط.
يقع الحد الأدنى لكمية الطلب للقشور المحمولة القياسية عادةً في نطاق المئات إلى بضعة آلاف لكل مقاس، بينما تكون أجسام الوحدات ذات العجلات أقل حجماً وأعلى قيمة للوحدة. وتستغرق المهلة الزمنية عادةً عدة أسابيع من تأكيد التصميم والدفعة المقدمة، وتطول حول موسم الذروة. أكِّد كليهما كتابياً قبل الالتزام بجدول تسليم.